Compactar asfalto: pasadas, temperatura y los errores que arruinan un firme
Cuántas pasadas de rodillo hacen falta, por qué la temperatura manda sobre todo lo demás y los cinco errores que se ven en cualquier firme mal compactado.
Equipo TodaMaquinaria · · 9 min de lectura
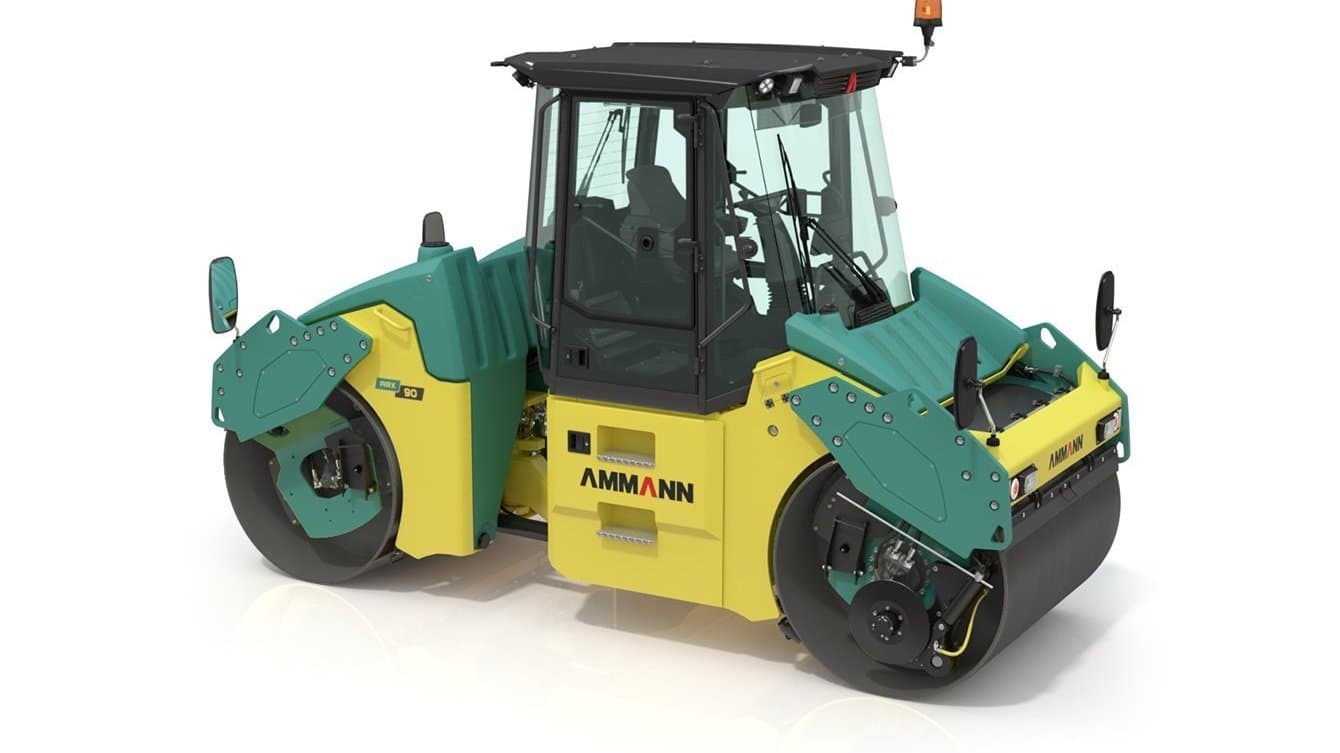
La compactación es la última operación del firme y la que decide si dura diez años o tres. Y es también la que peor se documenta: casi nadie lleva registro de cuántas pasadas se han dado ni a qué temperatura.
Este artículo ordena lo que sí se sabe y lo que hay que medir.
No hay un número fijo de pasadas
La pregunta «¿cuántas pasadas hacen falta?» no tiene respuesta de catálogo, y quien la da sin más datos está adivinando. Depende de cuatro cosas:
- El espesor de la capa. Tres centímetros de rodadura y doce de intermedia no se compactan igual.
- El tipo de mezcla. Una AC 16 surf densa y una drenante piden estrategias opuestas.
- La temperatura de extendido y la del ambiente. De esto va la mitad del artículo.
- La máquina. Un rodillo de 4,5 toneladas y uno de 10 aplican energías distintas.
El orden de magnitud habitual está entre tres y seis pasadas con vibración, más una o dos de remate estático para quitar marcas. Pero la cifra real se establece con un tramo de prueba al principio de la obra: se compacta con distintos números de pasadas y se comprueba la densidad con densímetro nuclear o con testigo.
Esa media hora al principio es lo que evita rehacer un tramo entero después.
La temperatura manda sobre todo lo demás
Un aglomerado caliente se densifica; uno frío, no. La ventana útil de compactación empieza en la temperatura de extendido y acaba cuando la mezcla baja del umbral en el que el árido deja de reordenarse.
Lo que acorta esa ventana:
- Capa fina. Tres centímetros pierden temperatura mucho más rápido que doce. Por eso en rodadura la compactación tiene que ir pegada a la extendedora.
- Viento y temperatura ambiente baja. Asfaltar con viento en enero no es lo mismo que en agosto.
- Base fría. Una capa extendida sobre firme frío pierde calor por abajo.
- Esperas. Si el rodillo se para a repostar agua o a esperar camión, la mezcla sigue enfriándose.
De ahí que la logística importe tanto: un tajo bien montado tiene la mezcla llegando de forma continua y el rodillo trabajando sin parar. Cuando el camión se retrasa, no solo se pierde tiempo; se pierde ventana de compactación.
Los rodillos con compactación por oscilación amplían esa ventana, porque siguen densificando cuando la vibración vertical ya solo rompería árido. El Caterpillar CB10 lleva oscilación en el tambor trasero precisamente por eso.
Amplitud: la elección que más se equivoca
Es el parámetro que más se confunde. La regla:
| Capa | Amplitud | Frecuencia | Por qué |
|---|---|---|---|
| Base, 10-15 cm | Alta (0,6-0,7 mm) | Baja (40-45 Hz) | Hay que llevar energía al fondo |
| Intermedia, 6-8 cm | Alta o media | Media | Espesor suficiente para amplitud alta |
| Rodadura, 3-5 cm | Baja (0,25-0,35 mm) | Alta (55-70 Hz) | Amplitud alta rompe árido y marca |
Usar amplitud alta en capa fina es el error clásico: la capa queda con el árido machacado, la superficie marcada y la densidad, paradójicamente, peor. Ver amplitud de vibración.
Las máquinas pequeñas —el Ammann ARX 26-2, el BOMAG BW 138 AD-5— tienen amplitud fija y solo varían frecuencia. A partir de cuatro toneladas aparecen dos amplitudes seleccionables: es el caso del Ammann ARX 45-2, con 0,6 y 0,4 mm.
Los cinco errores que se ven en cualquier firme mal compactado
1. Tambor seco
Si el tambor se queda sin agua, la mezcla caliente se pega al acero y arranca la capa recién extendida. Se arregla parando, limpiando y rehaciendo el tramo.
El depósito va de 190 litros en un tándem de 2,5 toneladas a 855 en uno de carretera. Y en las máquinas grandes conviene comprobar si el riego lleva doble bomba: con una sola, una avería para el tajo.
2. Correr más de lo que permite la frecuencia
Con una frecuencia dada, el rodillo deja un impacto cada tantos milímetros según la velocidad. Ir demasiado rápido deja zonas sin golpear, y eso se ve después como ondulación transversal.
3. Parar el rodillo con vibración sobre la capa
Detenerse vibrando deja una marca permanente. La vibración se corta antes de parar, siempre.
4. No rematar la junta
La junta longitudinal entre dos franjas es el punto débil del firme. Si no se compacta específicamente, es por donde entra el agua y por donde empieza el deterioro.
5. No compactar junto al bordillo
Un rodillo que no puede arrimarse deja medio metro sin densificar. Para eso existe el modo cangrejo: desplaza los tambores hasta 40-170 mm según la máquina y permite pisar pegado al bordillo sin rozar.
El rodillo de neumáticos no es opcional
En capas de rodadura, el rodillo de neumáticos hace algo que el tambor de acero no puede: amasa y sella los poros de la superficie. El tambor alisa y densifica, pero no cierra.
Un Hamm HP 180i pasa de 8,2 a 17 toneladas con lastre, y esa flexibilidad es la que permite ajustar la carga por rueda a lo que pide cada capa.
Dos cosas que hay que saber: los neumáticos se pegan a la mezcla hasta que cogen temperatura —por eso las primeras pasadas se dan con faldón o con la máquina ya caliente—, y la presión de inflado la elige el operario, porque es lo que fija el tamaño de la huella.
Lo que sí se puede medir
- Densidad, con densímetro nuclear o testigo. Es el dato que manda.
- Temperatura, con sonda o con cámara térmica. Máquinas como el Cat CB8 llevan mapeo de temperatura por GPS.
- Número de pasadas, que los sistemas de mapeo registran automáticamente por posición.
- Rendimiento, si el fabricante lo publica. BOMAG da cifras por espesor de capa —30-55 t/h en 2-4 cm, 75-135 t/h en 10-14 cm— que sirven para planificar.
Para seguir
¿Necesitas la máquina, no solo la teoría?
Dinos el trabajo, el terreno y tu provincia. Te llamamos con opciones de compra y alquiler, sin compromiso.
Solicitar presupuestoSeguir leyendo
- Obra civilLa junta longitudinal: por qué el firme se rompe siempre por ahíQué es la junta longitudinal de un firme asfáltico, por qué nunca alcanza la densidad del resto y qué se puede hacer: extendido en ancho completo, solape y compactación específica.
- Obra civilFresado de asfalto: proceso, maquinaria y qué determina el costeCómo se fresa un firme paso a paso, qué máquina hace falta según la anchura, qué pasa con el material fresado (RAP) y qué partidas determinan el coste real del trabajo.