Cuánto cuesta fresar y reponer un firme: partidas reales
Qué partidas componen el coste de fresar y reponer un firme: máquina, picas, camiones, riego, aglomerado y compactación. Y cuál es el cuello de botella real.
Equipo TodaMaquinaria · · 9 min de lectura
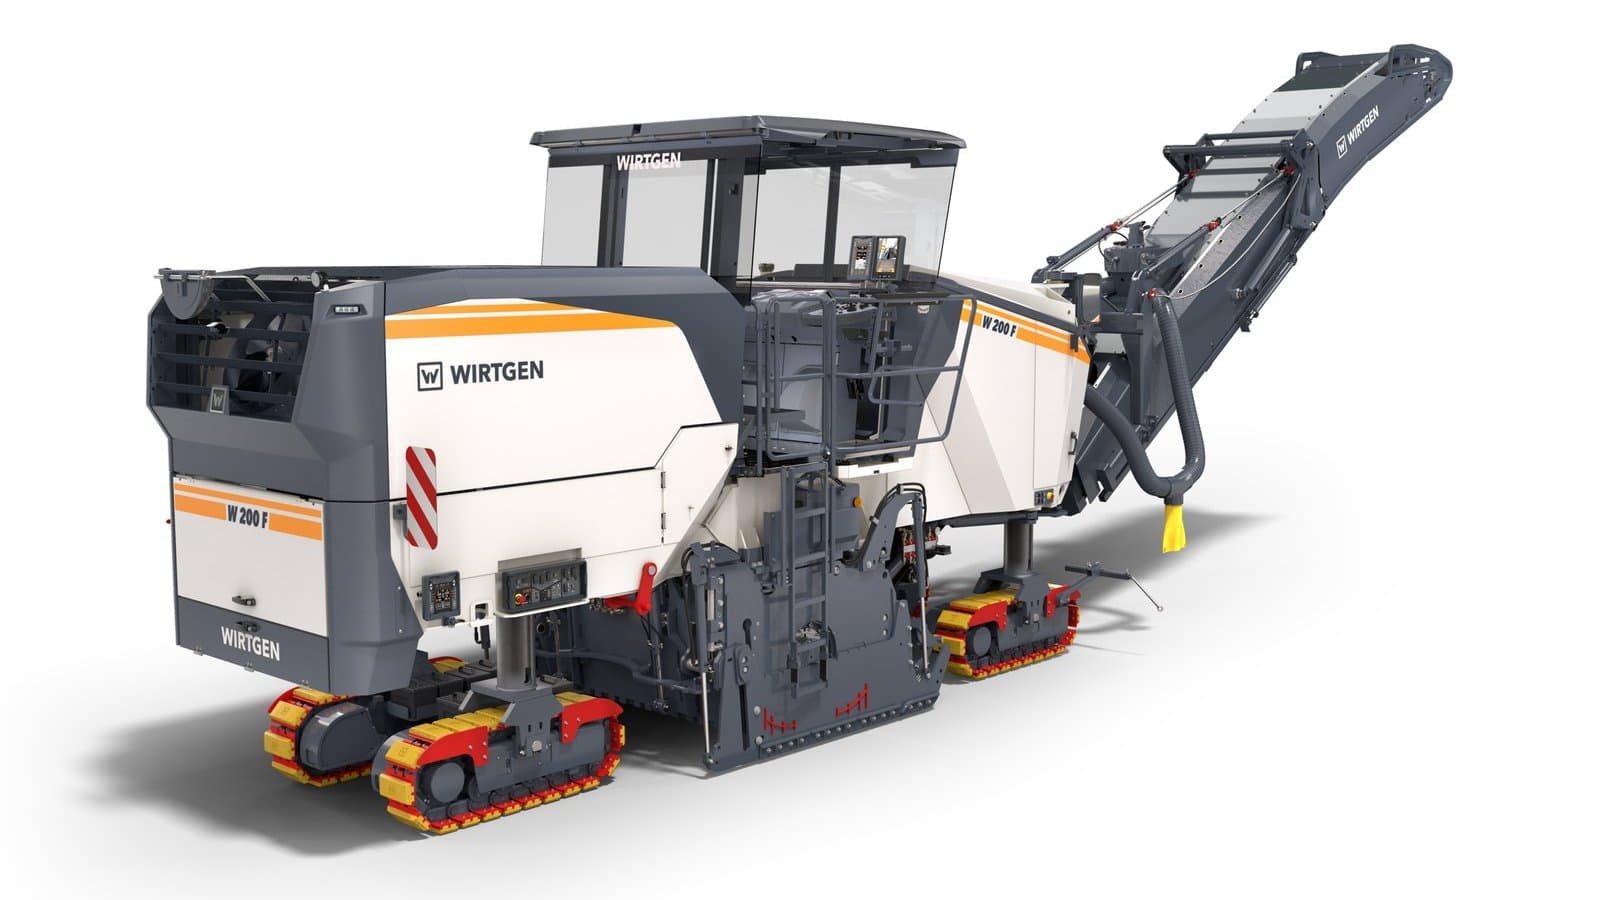
«¿Cuánto cuesta el metro cuadrado de fresado y reposición?» Es la pregunta que llega a cualquier empresa de firmes, y la respuesta honesta empieza por otra pregunta: cuántos metros cuadrados y en cuántos días.
Este artículo no da precios —dependen del mercado, del momento y del contrato—, pero sí ordena de qué partidas se compone el coste y cuál manda en cada caso.
Las partidas
1. Movilización
Llevar la maquinaria a la obra y retirarla. Es un coste fijo, independiente de los metros cuadrados, y por eso es el que hace que un tajo pequeño salga caro por metro.
Una Wirtgen W 35 Ri pesa 4.650 kg y se mueve en remolque. Una W 200 Fi pesa 28.250 kg y necesita transporte especial con permisos. La diferencia de movilización entre una y otra es de otro orden.
Por eso la regla práctica: la máquina se dimensiona por los metros cuadrados que justifiquen su transporte, no por la producción máxima teórica.
2. La máquina y su operario
Coste horario de la fresadora más el operario. Aquí importa la producción real por hora, no la de catálogo, y esa la limita casi siempre otra cosa (ver más abajo).
3. Las picas
El consumible que manda en el coste por metro cuadrado. Una fresadora compacta monta más de cien picas: la Cat PM313 lleva 111.
Lo que dispara su consumo:
- Árido duro. Cuarcita o granito gastan picas mucho más rápido que caliza.
- Firme muy compacto o hormigón.
- Falta de agua. El sistema de riego refrigera las picas. Con la barra obstruida, el desgaste se dispara.
- Revoluciones mal elegidas. Menos revoluciones con más avance dan más material por pica; más revoluciones dan acabado fino a costa de desgaste.
Y el coste no es solo la pieza: cambiar picas para la máquina y a toda la cuadrilla. De ahí el interés de los sistemas de control automático como el MILL ASSIST de Wirtgen, que ajusta régimen, tambor, avance y agua buscando el equilibrio entre rendimiento y coste.
4. Los camiones
Aquí está el cuello de botella real. Una fresadora que espera camión no produce, y el material tiene que salir de forma continua.
Dimensionar la flota exige calcular el ciclo completo: carga bajo la cinta, trayecto a planta o vertedero, descarga y vuelta. Si el ciclo es de 40 minutos y la fresadora llena un camión cada 8, hacen falta cinco camiones para que nunca haya espera.
Ese cálculo es lo que separa un tajo que produce de uno que va a tirones.
5. El destino del fresado
El material fresado no es residuo: es RAP (pavimento asfáltico recuperado) y se reincorpora a la mezcla en planta. Conviene tener cerrado dónde va antes de empezar, porque el destino cambia el coste del transporte.
6. El riego de adherencia
Entre el fresado y la capa nueva va el riego de adherencia. Es una partida pequeña en euros y enorme en consecuencias: si falla, la capa se despega en placas al cabo de unos años.
El método convencional tiene un problema conocido: los camiones de aglomerado pisan el riego y se llevan parte pegada a las ruedas. Las extendedoras con riego integrado, como la Vögele SUPER 1800-5 X SprayJet, lo resuelven riegando y extendiendo en la misma pasada.
7. El aglomerado
La partida más grande en material. Depende del tipo de mezcla, del espesor y de la distancia a planta.
8. Extendido y compactación
Extendedora, rodillos y cuadrilla. Y aquí la logística vuelve a mandar: si la mezcla llega a tirones, se pierde ventana de compactación y el resultado se resiente.
Lo que encarece un tajo sin que se vea
El plazo. Fresar de noche o en fin de semana para no cortar tráfico encarece mano de obra y complica el suministro de aglomerado.
El corte de tráfico. Señalización, desvíos, señalistas. En travesía puede ser una partida sustancial.
Los servicios. Tapas de registro, arquetas, sumideros: hay que fresar alrededor, protegerlos y luego recrecerlos a la nueva cota. Es trabajo manual y lento.
Los remates. Bordillos, juntas con firme existente, accesos a garaje. Se hacen con máquina pequeña o a mano, y es donde se van las horas que no estaban previstas.
La geometría. Una calle recta y ancha se fresa a plena producción. Una rotonda, una travesía con chaflanes o un aparcamiento con isletas, no.
Por qué la máquina pequeña tiene sentido
Con todo lo anterior sobre la mesa, se entiende por qué existen máquinas como la W 35 Ri, de 350 mm de anchura y 110 mm de profundidad: no compiten en producción, compiten en acceso y movilización.
Para abrir una cata, rebajar el contorno de un pozo o sanear una junta, llevar una máquina de 28 toneladas es absurdo. Y para un carril de autovía, llevar una de 350 mm también.
Para seguir
¿Necesitas la máquina, no solo la teoría?
Dinos el trabajo, el terreno y tu provincia. Te llamamos con opciones de compra y alquiler, sin compromiso.
Solicitar presupuestoSeguir leyendo
- Obra civilFresado de asfalto: proceso, maquinaria y qué determina el costeCómo se fresa un firme paso a paso, qué máquina hace falta según la anchura, qué pasa con el material fresado (RAP) y qué partidas determinan el coste real del trabajo.
- Obra civilCompactar asfalto: pasadas, temperatura y los errores que arruinan un firmeCuántas pasadas de rodillo hacen falta, por qué la temperatura manda sobre todo lo demás y los cinco errores que se ven en cualquier firme mal compactado.